


Ang dalawang roll ng uniaxial HDPE geogrid ay maaaring umalis sa parehong extruder, magdala ng parehong pattern ng suntok, at magkalayo pa rin ang pagsubok sa tensile strength. Ang dagta ay magkapareho at ang tooling ay magkapareho, ngunit ang isang roll ay kumportable na nakakatugon sa grado nito at ang isa ay hindi. Mas madalas kaysa sa hindi, ang variable na nagbago ay ang draw ratio na inilapat sa mga stretching oven. Ang maikling sagot sa kung paano nakakaapekto ang draw ratio sa lakas ng geogrid at laki ng aperture ay ito: ang draw ratio ay ang pinakamalakas na solong lever na mayroon ang producer sa parehong mga katangian. Ang pagtataas nito ay nakahanay sa mga molekula ng polimer sa mga buto-buto at nag-uudyok ng lakas ng makunat na tumaas nang husto, hanggang sa ma-flat ang mga nakuha at ang grid ay maging malutong. Ang bawat dagdag na porsyento ng kahabaan ay pisikal ding nagpapalaki sa mga butas at nagpapanipis ng mga tadyang na dapat makaligtas sa pag-install. Ang tamang pagtatakda ng numerong iyon, at paghawak dito ng matatag na roll pagkatapos ng roll, ay kung ano ang naghihiwalay sa isang maaasahang grado mula sa isang nakakadismaya.
Ano Talaga ang Ibig Sabihin ng Draw Ratio
Ang draw ratio ay ang ratio sa pagitan ng haba ng sheet na umaalis sa isang stretching unit at ang haba na pumapasok dito. Sa isang punched-and-drawn na linya, ang polymer sheet ay pinalabas na patag, ang mga butas ay sinuntok sa isang nakapirming pattern, at ang sheet ay hinihila sa mga pinainit na hurno sa pamamagitan ng mga roll na tren na tumatakbo sa mas mataas na bilis. Ang pagkakaiba sa bilis na iyon ay ang ratio ng draw, at ito ang punto kung saan napagpasyahan ang panghuling karakter ng materyal.
Ang tamang numero ay partikular sa produkto. Ang mga uniaxial HDPE geogrid, na umaabot sa isang direksyon lamang, ay karaniwang iginuhit sa rehiyon na anim hanggang siyam na beses sa kabuuan. Ang mga biaxial polypropylene geogrid ay umaabot sa dalawang direksyon, una ang direksyon ng makina at pagkatapos ay nakahalang, at karaniwang tumatakbo sa mas mababang ratio na humigit-kumulang apat hanggang anim na beses bawat direksyon. Ang mga modernong linya ay bihirang ilapat ang kahabaan sa isang hakbang; ang kabuuan ay nahahati sa ilang yugto, at hinahayaan ng huling yugto ng heat-setting ang naka-orient na istraktura na magpahinga sa isang matatag na anyo. Kung gusto mong makita kung saan nakaupo ang mga oven at roll na tren sa mas malawak na pagkakasunud-sunod, ang daloy ng proseso ng linya ng produksyon ng geogrid lumalakad ang pahina sa kumpletong kadena.
Paano Nabubuo ang Draw Ratio ng Tensile Strength
Binabago ng pag-stretch ang polimer sa paraang wala nang magagawa sa proseso. Bago ang pagguhit, ang mga kadena sa sheet ay nakapulupot at random na nakaayos, kaya ang isang tadyang sa ilalim ng pagkarga ay nabigo sa pamamagitan ng molecular slip. Habang ang sheet ay iginuhit, ang mga chain na iyon ay nagbubukas at nakahanay sa kahabaan ng rib axis, at ang tensile load ay dinadala sa halip ng mga naka-orient na chain. Mabilis umakyat ang lakas.
Ang mga nadagdag ay hindi mananatiling linear. Ang curve ay tumaas nang husto sa maaga at gitnang hanay ng draw, pagkatapos ay papatag habang bumabasa ang maaabot na oryentasyon, habang ang elongation sa break ay patuloy na bumabagsak sa buong daan. Ang kumbinasyong iyon ay eksakto kung ano ang gusto ng pampalakas ng lupa, dahil ang mataas na lakas na may mababang pagpapahaba ng ani ay nagbibigay ng isang matigas, mahuhulaan na tadyang. Ngunit ang pagtulak sa idinisenyong bintana ay nag-iiwan ng masyadong maliit na natitirang ductility, at ang mga tadyang ay pumutok sa ilalim ng stress sa pag-install sa halip na lumalawak. Ang heat setting ay mahalaga tulad ng draw mismo: ang isang maayos na annealed oriented na istraktura ay nagtataglay ng lakas nito sa ilalim ng sustained load na mas mahusay, samantalang ang isang over-drawn sheet na may natitirang stress na naka-lock ay maaaring magmukhang malakas sa isang panandaliang pagsubok at ito pa rin ang mas mahirap na pangmatagalang taya.
Ang sunud-sunod na pagpindot sa kurba na iyon, bawat yugto, ay eksakto kung ano ang itinayo ng uniaxial tensile geogrid production line.
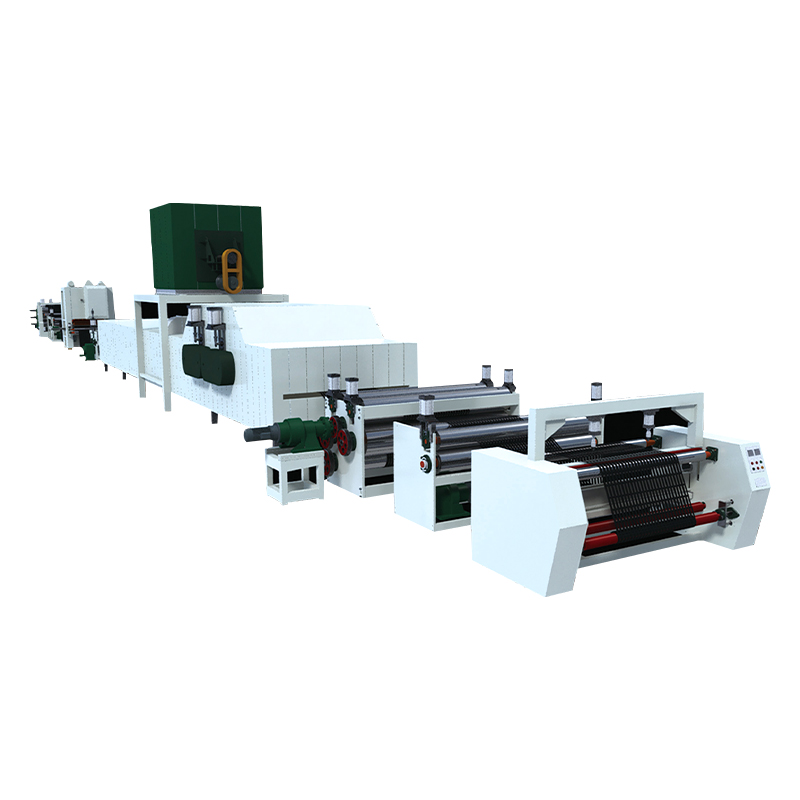 Uniaxial Tensile Geogrid Production Line Ang linyang ito ay nag-uunat ng punched na HDPE sheet sa isang direksyon upang maabot ang huling aperture geometry at mga dimensyon ng tadyang. Nababagay ito sa mga tagagawa na nangangailangan ng pare-parehong mga ratio ng pagguhit sa bawat yugto upang mapanatili ang natapos na geogrid openings sa loob ng tolerance. Tingnan ang Produkto →
Paano Itinatakda ng Draw Ratio ang Laki ng Aperture at Lapad ng Tadyang
Ang laki ng aperture ay hindi isang libreng pagpipilian sa pag-istilo. Sa isang naka-stretch na grid, ang natapos na pagbubukas ay ang aritmetika ng pattern ng suntok na pinarami ng ratio ng draw. Iunat ang sheet sa direksyon ng makina at ang bawat pagbubukas ay humahaba sa huling hugis ng slot nito habang ang sheet ay lumiliit sa lapad nito, kaya ang mga tadyang sa pagitan ng mga butas ay humihina nang sabay-sabay. Baguhin ang draw ratio at babaguhin mo ang naihatid na geometry, kahit na may kaparehong tooling.
Ang geometry na iyon ay nagdadala ng tunay na timbang ng engineering. Ang mga pag-aaral ng pakikipag-ugnayan ng soil-geogrid ay patuloy na nagpapakita na ang interlock ay depende sa kung gaano kahusay ang sukat ng aperture na tumutugma sa mga particle sa paligid; ang pananaliksik sa railway ballast reinforcement, halimbawa, ay tumuturo sa isang aperture na humigit-kumulang 1.4 beses ang nominal na pinagsama-samang laki. Ang mga bukas na masyadong maliit ay pumipigil sa wastong pagkakabit at naglalabas ng mga nakakalat, hindi mapagkakatiwalaang mga resulta ng pagsubok, habang ang mga bukas na masyadong malaki ay nag-iiwan ng mas kaunting mga tadyang na nakakadikit sa punan at nagtulak ng mas maraming load papunta sa mga junction. Ang lapad ng rib ay mahalaga sa sarili nitong karapatan, dahil ang mas malawak na mga ribs ay tumutulong sa isang grid na makaligtas sa matalim na pinagsama-samang at trapiko ng makina sa panahon ng pag-install. Ang draw ratio, sa madaling salita, ay nagpapasya kung ang natapos na geometry, ang uri na maaari mong siyasatin sa isang produkto tulad ng aming unidirectional stretch plastic geogrid, magla-lock sa punan o lumulutang lang dito.
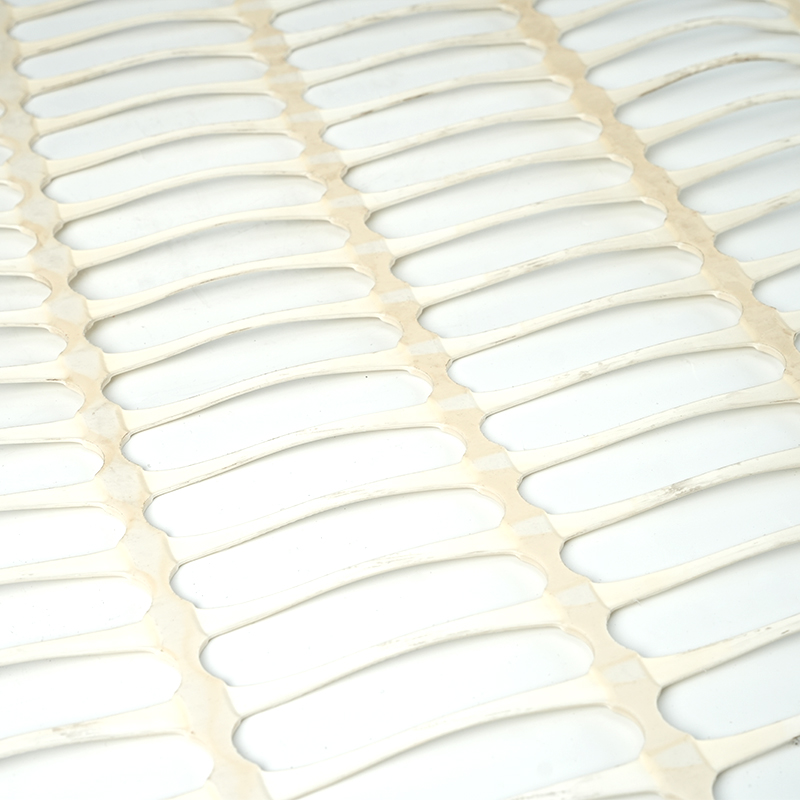 Unidirectional Stretch Plastic Geogrid Isang tapos na uniaxial geogrid na ang laki ng siwang, lapad ng tadyang at kalidad ng junction ay tumutukoy sa pagkakabit sa nakapaligid na punan. Ang pagsuri sa inihatid nitong geometry laban sa tolerance ay nagpapakita kung ang proseso ng draw-ratio ay nakamit ang maaasahang pagganap ng pagpapalakas ng lupa. Tingnan ang Produkto →
Nakatira sa Gumagana na Bintana
Sa pagitan ng under-drawing at over-drawing ay makikita ang isang kontroladong window kung saan ang lakas, elongation, aperture tolerance at junction na kalidad ng lahat ng lupain sa loob ng detalye sa parehong oras. Ang talahanayan sa ibaba ay nagbubuod kung paano kumikilos ang parehong punched sheet sa dalawang sukdulan at sa loob ng window na iyon.
| Aspeto | Iguhit ang ratio too low | Kinokontrol na window ng pagtatrabaho | Iguhit ang ratio too high |
|---|---|---|---|
| lakas ng makunat | Under-oriented ribs; ang lakas ay nasa mababang antas ng potensyal | Nakamit ang lakas ng grado na may pare-parehong resulta ng pagsubok | Posible ang pinakamataas na lakas ngunit malutong, na may mas malawak na roll-to-roll na scatter |
| Pagpahaba | Mataas na natitirang pagpahaba; ribs patuloy na deforming sa ilalim ng load | Mababang pagpapahaba ng ani na may sapat na natitirang ductility para sa pag-install | Napakababa ng pagpahaba; pumutok ang buto-buto sa halip na mag-inat |
| Laki ng siwang | Ang mga pagbubukas ay mananatiling maliit; mahinang interlock na may magaspang na pinagsama-samang | Ang mga pagbubukas ay tumugma sa target na fill o ballast gradation | Ang mga buto-buto ay lumiit at ang mga butas ay lumalabas sa pagpapaubaya |
| Mga node at junction | Ang mga node ay nananatiling makapal at hindi nakatuon | Malinis na nakatakda ang mga node at nagdadala ng lakas ng junction | Ang pagbaluktot ng node at paghahati sa paglipat ng rib-node |
| Pangmatagalang pag-uugali | Higit pang gumapang sa ilalim ng matagal na pagkarga | Balanse ang orientation at heat setting para sa creep control | Naka-lock ang natitirang stress; mas mataas na pangmatagalang panganib |
Ano ang Hindi Kinokontrol ng Draw Ratio
Magiging maginhawa kung ang ratio ng draw ay ang buong kuwento, ngunit ibinabahagi nito ang kinalabasan sa tatlong iba pang mga desisyon. Tinutukoy ng grado ng resin kung gaano karaming oryentasyon ang maaaring tanggapin ng materyal at kung paano ito kumikilos sa ilalim ng matagal na pagkarga. Ang aperture at rib geometry ay nagpapasya kung paano ang grid ay nakikipag-ugnayan sa lupa. Ang kalidad ng node at junction ay tumutukoy kung ang mga tadyang ay gumagana nang magkasama o indibidwal. Ang isang magaspang na paraan upang mailarawan ang balanseng iyon ay ipinapakita sa ibaba.
Kung saan Nagaganap ang Draw Ratio Control sa Production Line
Dahil ang draw ratio ay umiiral lamang bilang isang relasyon sa pagitan ng mga bilis ng roll at temperatura ng sheet, ito rin kung saan ang kalidad ng produksyon ay nanalo o natalo. Tatlong control point ang magpapasya kung ang target ay magiging isang matatag na katangian ng produkto:
- Pagkakapareho ng temperatura ng oven. Isang sheet na nagpapainit ng hindi pantay na mga leeg nang hindi pantay, kaya ang laki ng siwang at kapal ng tadyang ay nag-iiba-iba sa lapad kahit na ang bilis ng linya ay perpektong naka-synchronize.
- Pag-synchronize ng bilis ng roll. Ang draw ratio ay kasing stable lamang ng speed ratio sa pagitan ng sunud-sunod na roll train; anumang drift ay direktang nagpapakita sa lakas at geometry.
- Pag-set ng init pagkatapos ng huling yugto. Pinapatatag nito ang oriented na istraktura kaya ang lakas na sinusukat sa laboratoryo ay ang lakas na talagang pinapanatili ng customer.
Para sa mga mamimili, ang praktikal na kahihinatnan ay ang pagsusuri sa mga natapos na produkto ay nagpapakita ng kalidad ng draw-ratio bago ang anumang bagay: mga sukat ng aperture laban sa nakasaad na tolerance, pagkakapare-pareho ng lapad ng tadyang, tensile strength at elongation na sinubukan sa ISO 10319 o ASTM D6637, at kahusayan ng junction. Ang mga linyang umaabot sa dalawang direksyon ay nagdadala ng dobleng pag-synchronize na load, na siyang tumutukoy sa hamon ng isang bidirectional geogrid production line.
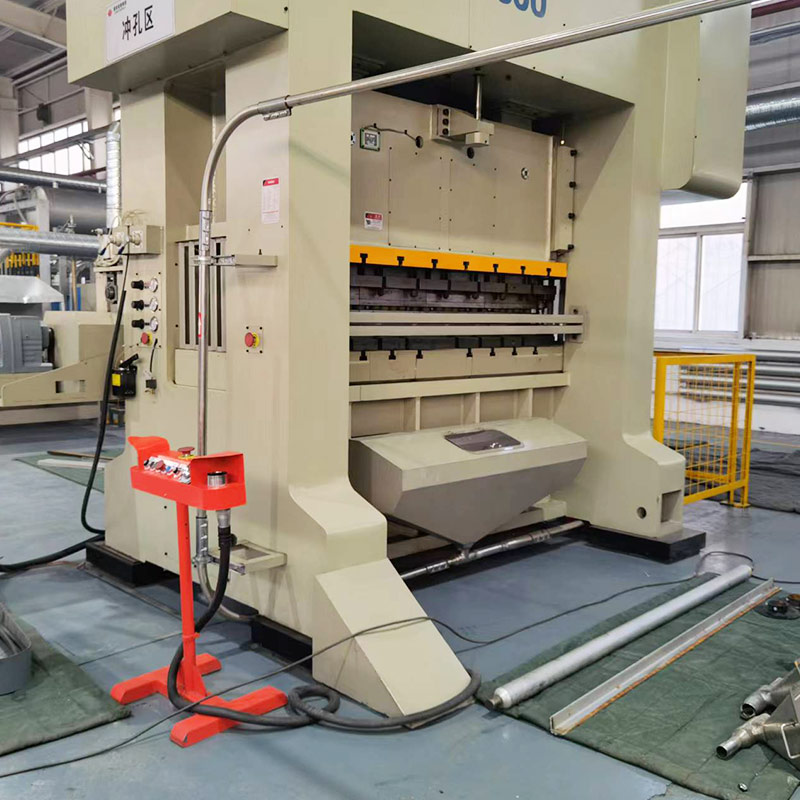 Bidirectional Geogrid Production Line Ang linyang ito ay nag-uunat ng punched sheet sa parehong longitudinal at transverse na direksyon, na may dalang double synchronization load. May kaugnayan ito kapag ang pagsubok sa mga natapos na produkto ay dapat kumpirmahin ang lakas, pagpahaba at pagkakapare-pareho ng aperture sa dalawang direksyon. Tingnan ang Produkto →
Mga Madalas Itanong
Ang mas mataas bang ratio ng draw ay palaging nangangahulugan ng mas malakas na geogrid?
Hindi. Ang lakas ay tumataas nang matarik sa una at pagkatapos ay flattens, habang ang pagpahaba ay patuloy na bumabagsak. Sa kabila ng idinisenyong window, bumili ka ng marginal strength sa halaga ng brittle ribs, distorted node at mas malawak na roll-to-roll scatter.
Paano lumalabas ang draw ratio sa isang datasheet ng produkto?
Hindi direkta ngunit malinaw. Ang lapad ng rib, mga dimensyon ng aperture na may mga tolerance, lakas ng tensile, elongation sa maximum load at lakas ng junction ay lahat ay gumagalaw nang may draw ratio, kaya iyon ang mga linyang unang babasahin kapag naghahambing ng mga grado.
Maaari bang isaayos ang laki ng aperture nang walang bagong punch tooling?
Sa loob lamang ng mga limitasyon. Ang pagtaas o pagbaba ng ratio ng draw ay nagbabago sa mga natapos na bukas, ngunit ang isang malaking pagbabago ay nagpapanipis sa mga buto-buto at nagtutulak sa bawat dimensyon mula sa tolerance, kaya ang makabuluhang pagbabago sa aperture ay karaniwang nangangailangan din ng binagong pattern ng suntok.
Aling mga pagsubok ang dapat kong igiit sa pagtanggap?
Wide-width tensile testing sa ISO 10319 o single-rib testing sa ASTM D6637, kasama ang aperture measurement laban sa nakasaad na tolerance. Ang mga pare-parehong resulta sa ilang roll ay mahalaga nang higit sa isang kahanga-hangang numero.
Ang Draw ratio ay kung saan nagtatagpo ang polymer science, machine control at geometry ng produkto sa iisang numero. Hawak sa working window nito, inihahatid nito ang kumbinasyong mga proyektong pampalakas na talagang kailangan: mataas na tensile strength, mababang yield elongation, apertures sized to the fill, at ribs na nakaligtas sa pag-install. Kung tinitimbang mo ang mga linya ng produksyon o natapos na geogrid at gusto mong talakayin kung paano pinapanatili ng isang linya na stable ang draw ratio nito, ang kagamitan at hanay ng produkto ay nasa aming homepage ay isang praktikal na lugar para magsimula.


